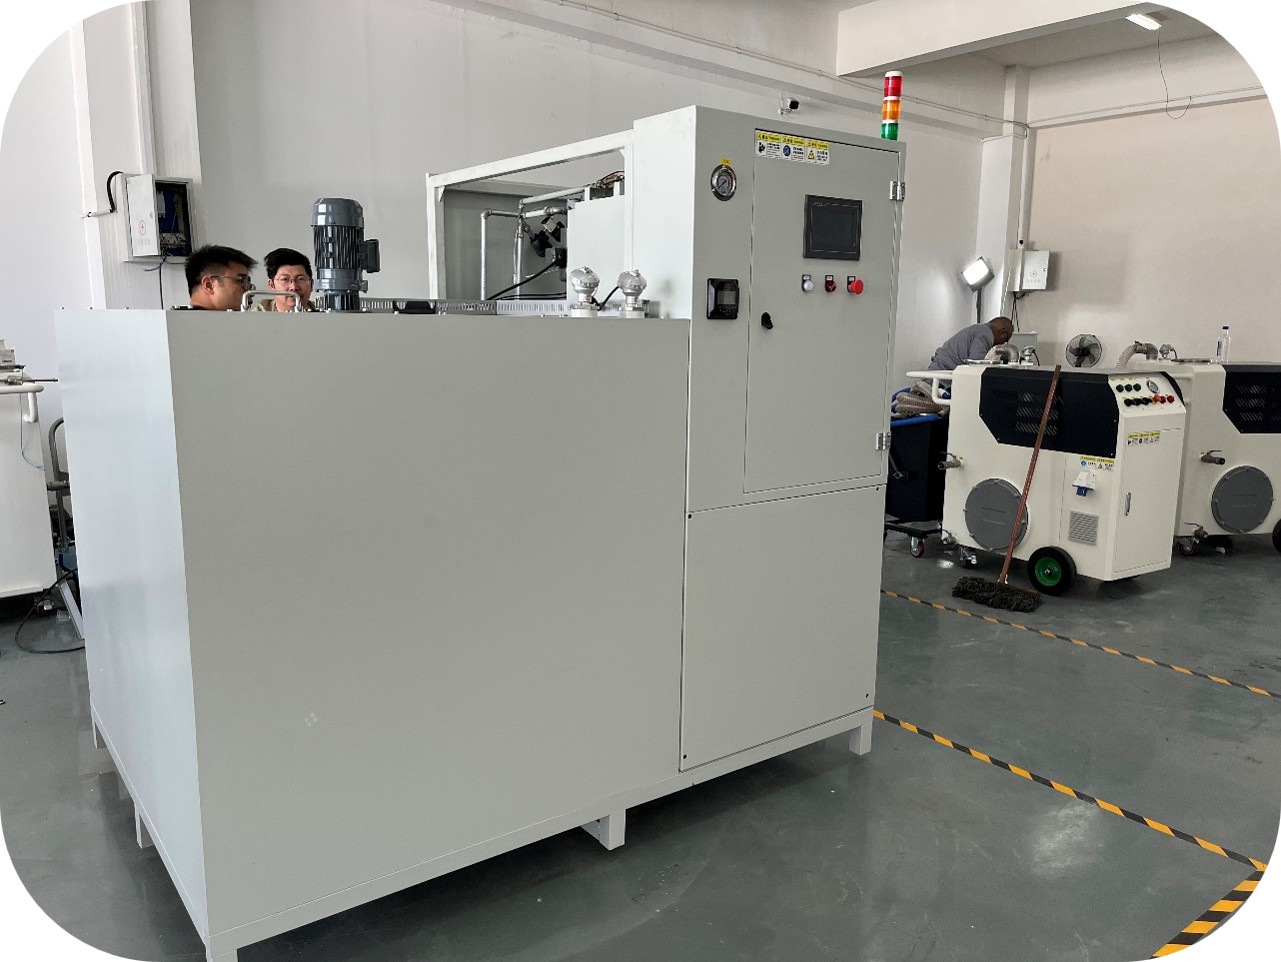
九坤环保科技(苏州)有限公司,是一家集研发、生产、销售切削液净化回用设备、切削液集中供回净化项目、润滑油过滤设备、脱模剂净化、低温蒸发设备为一体的节能环保公司。
采用直接服务的方式,为企业提供工业废液、废油净化全方面解决方案,以专业产品和服务为客户降低企业运营成本、减少设备故障、提高生产效率,降低生产成本,提升产品质量。
专业研发团队,拥有多项专利技术,持续创新废液废油净化方案,技术领先行业。
从现场勘察、方案设计、设备制造到安装调试,提供全套废液废油净化解决方案。
7×24小时在线响应,专业工程师现场调试,定期客户回访,操作人员免费培训。
帮助企业降低废液处理成本、减少设备故障率、提高生产效率和产品品质。
服务众多行业,提供专业净化解决方案

针对汽车零部件加工企业,提供从废液收集、磁性分离、纸带过滤到精密袋式过滤的全流程处理方案,年节省委外费用超30万元。

多级过滤+在线浓度监测+杀菌灭藻,实现切削液循环回用,降低原液消耗95%,延长切削液使用寿命3倍以上。

采用MVR低温蒸发技术,废液浓缩减量85%以上,蒸发冷凝水可回用或达标排放,大幅降低危废处理成本。

整厂切削液统一管理,集中供液、集中回液、集中过滤,精准配比智能补液,适合中大型加工车间。

针对磨削加工细粉多的特点,采用多级精密过滤组合,过滤精度达5μm,有效解决砂轮堵塞和工件表面质量问题。

针对机械加工液槽长期积累的金属碎屑、油泥等杂质,提供高效清渣与分离方案,恢复液槽洁净度,延长切削液使用寿命。

集过滤、净化、配比、补液于一体,实现切削液从使用到回收的全生命周期管理,帮助企业达成绿色生产目标。

从场地规划、设备选型到管路设计,提供交钥匙工程服务,帮助企业建设标准化废液处理站,满足环保排放要求。


一、齿轮油也需要过滤?很多人不知道这个事实 "齿轮箱是密封的,齿轮油怎么会脏?"——这是很多人的误解。实际上,齿轮油在长期运行中会混入:金属磨屑(齿轮啮合产生的微粒)、水分(呼吸阀吸入潮气)、氧化物(高温氧化产物)。这些污染物会加速齿轮磨损,缩短齿轮箱寿命。 国家《废油回收利用技术规范》明确要求企业减少废油排放,定期过滤维护齿轮油是企业合规运营的关键一环。 二、齿轮油过滤的特殊要求 粘度高:齿轮油粘度远高于液压油(ISO VG 220-680),过滤时需要更大的推动力和可能的加热辅助 金属磨屑硬度高:齿轮磨损产生的铁微粒具有磨料作用,需及时过滤去除 过滤精度要求:一般齿轮箱10-25μm,精密齿轮箱5-10μm 三、滤油机选择要点 选择适配高粘度油品的滤油机型号 配备加热系统降低油品粘度,提高过滤效率 过滤精度根据齿轮箱类型选择 关注滤芯纳污容量,减少更换频次 四、过滤...
阅读全文一、电子行业精密加工,废液处理流程不能"差不多" 电子行业的精密加工(如半导体基板加工、精密连接器、微型马达零件等)对切削液清洁度和废液处理流程都有极高要求。废液中可能含有重金属成分,处理不当不仅污染环境,还可能违反更严格的电子行业排放标准。 二、电子行业废液的特点 COD高:有机污染物含量高 可能含重金属:铜、镍、铬等(取决于加工材料和切削液配方) 盐度较高:某些加工工艺使用含盐切削液 清洁度要求极高:加工精度在微米级,切削液中的颗粒会直接影响产品良率 三、推荐处理路线 过滤回用:首先通过精密过滤延长切削液寿命,减少废液产生 低温蒸发浓缩减量:不可回用的废液进入低温蒸发器,浓缩至原体积5% 冷凝水二次处理:蒸发后冷凝水根据水质决定是否需要二次处理 浓缩液合规处置:浓缩液量极少,委外处置费用可控 四、注意事项 高盐废水蒸发需注意结垢,选配316L或钛材蒸发器 含重金属...
阅读全文一、低温蒸发器出了问题,产线不能等 低温蒸发器是废液处理流程的核心设备,一旦出现故障停机,废液无法处理,产线可能被迫停产。了解常见故障和快速处理方法,是每个操作人员的必修课。 二、五大常见故障与处理方法 故障一:蒸发量不足 现象:单位时间内蒸发量明显低于正常值 检查加热温度是否达标 清理换热面结垢(酸洗或机械除垢) 调整物料浓度(浓度过高会降低蒸发效率) 检查加热介质流量和温度 故障二:结垢严重 现象:换热面上形成硬质沉积物,传热效率下降 高硬度/高盐废水易结垢 定期酸洗维护(建议每月1次) 投加阻垢剂延缓结垢 选择防结垢材质或表面处理 故障三:真空度下降 现象:真空度无法维持,蒸发温度升高 排查管路和阀门密封处泄漏点 检修真空泵(叶轮磨损、密封老化) 更换密封圈和垫片 故障四:冷凝效果差 现象:蒸馏水出水温度偏高,蒸发效率下降 清理冷凝器水侧结垢 保障冷却水...
阅读全文一、低温蒸发器处理后的水,到底能不能直接排? 这是很多准备采购低温蒸发器的企业最关心的问题之一。答案是:取决于原液成分和当地排放标准,不能一概而论。 二、低温蒸发器产水水质 低温蒸发器产生的蒸馏水水质取决于原液成分: 切削液废液蒸发后:冷凝水COD通常可降至200mg/L以下,SS(悬浮物)接近于零 乳化液废液蒸发后:冷凝水COD约100-300mg/L 清洗废水蒸发后:冷凝水水质较好,COD通常
阅读全文一、低温蒸发器什么废液都能处理吗?不是的! 经常有客户问:"我们厂的废液XXX,能用低温蒸发器处理吗?"答案是:大多数水基废液都可以,但有几类不适合。了解适用范围,才能避免"花了钱买了设备却处理不了"的尴尬。 二、适合低温蒸发的废液 ✅ 水溶性切削液废液:最常见的应用场景,浓缩减量比可达95%以上 ✅ 乳化液废液:包括乳化切削液、乳化清洗液等 ✅ 脱模剂废液处理:压铸行业脱模剂回收系统后的残余废液 ✅ 清洗废水:零件清洗、设备清洗产生的废水 ✅ 电镀废水:含重金属废水需选配合适材质(316L/钛材) ✅ 反渗透浓水:RO系统产生的浓缩液 ✅ 垃圾渗滤液:中小规模处理 三、不适合低温蒸发的废液 ❌ 纯油基切削油:含多种高温易分解的添加剂,蒸发时可能产生有害气体 ❌ 强腐蚀性酸液:如浓硫酸、浓盐酸,会严重腐蚀设备 ❌ 高闪点有机溶剂:存在安全风险 ❌ 含有大量不溶固体的泥浆:需...
阅读全文一、低温蒸发器选型:热泵型还是真空型? 低温蒸发器不是"一台设备打天下"。不同类型的低温蒸发器适用于不同的工况条件,选错了不仅效率低,还可能根本处理不了您的废液。选型前,先搞清楚三大类型的区别。 二、三种主流低温蒸发器对比 热泵低温蒸发器 原理:压缩机换热,利用热泵循环实现蒸发和冷凝 吨水电耗:80-150度 无需外接蒸汽,安装简单 适合:中小水量(20吨/天) 优势:长期运行成本更低 劣势:初期投入较高 真空低温蒸发器 蒸发温度可低至30-35℃ 适合:热敏性物料(高温下易分解或变质的废液) 优势:蒸发温度最低,安全性最高 三、选型四步法 确定废液类型:切削液、乳化液、电镀废水还是其他?不同废液对材质要求不同 确定日处理量:20吨选MVR型 确定材质要求:普通废水304不锈钢即可,含氯废水需316L,高腐蚀废水需钛材 关注能耗和运行成本:不要只看设备价格,要算长期...
阅读全文一、低温蒸发器:工业废液处理流程的"黑科技" 工业废液处理流程一直是个让人头疼的问题——委外费用高昂,直接排放又违法。近年来,低温蒸发器成为越来越多企业的选择。它是怎么工作的?为什么能在低温下实现蒸发?今天带你深入了解。 二、核心原理:负压降低沸点 常识告诉我们,水在100℃沸腾。但在负压(真空)状态下,水的沸点会大幅降低: 标准大气压(101kPa):水沸点100℃ 负压-50kPa:水沸点约80℃ 负压-80kPa:水沸点约55℃ 负压-95kPa:水沸点约35℃ 低温蒸发器正是利用这个原理,通过抽真空将蒸发温度控制在40-70℃,实现低温汽化。低温操作的好处是:避免废液中的有机物分解或挥发,不产生二次污染,更安全环保。 三、完整处理流程 预处理:去除大颗粒杂质、调节pH 负压蒸发:废液在真空状态下低温沸腾,水分汽化 蒸汽冷凝:水蒸气经冷凝器冷却为蒸馏水 浓缩液排出:剩...
阅读全文一、废切削液处理成本处理:选委外还是自建?这笔账必须算清楚 每个机加工企业的老板都面临这个选择题:废切削液处理成本是花大价钱委外处理,还是投资自建处理系统?选错了,一年可能多花几十万冤枉钱。今天用真实数据帮你算清楚这笔账。 二、委外处理的费用有多高? 废切削液处理成本属于HW09类危险废物,委外处理费用因地区而异: 华东地区:3000-6000元/吨 华南地区:4000-8000元/吨 部分地区可达10000元/吨 以10台机床的车间为例,每月产生废切削液约10吨: 月处理费:3-8万元 年处理费:36-96万元 这是一笔持续性的支出,而且费用逐年上涨。 三、低温蒸发器的运行成本 以九坤环保低温蒸发器为例: 主要成本:电费(约80-150度/吨废液) 电费按0.7元/度计算:吨水处理电费约56-105元 耗材费用(滤袋等):约10-20元/吨 合计吨水处理成本:约66-...
阅读全文一、"零排放"不是口号,是可以落地的方案 近年来,"零排放"成为工业废液处理流程的热门词汇。很多企业主既向往又不信——真的能做到一滴废液都不排吗?答案是:零排放≠完全不产废,而是通过"减量+回用"使最终危废量趋近于零。 二、三层减废体系 第一层:过滤回用——从源头减少废液产生 切削液/脱模剂/润滑油通过过滤机持续净化,延长使用寿命 换液周期从1个月延长至3-6个月 新液采购量减少30%-60%,废液产生量同步减少 第二层:低温蒸发——不可回用的废液浓缩减量 不可继续回用的废液进入低温蒸发器 浓缩减量至原体积的5% 蒸馏水回用于生产,浓缩液委外处置 危废委外量降低90%以上 第三层:浓缩液最终处置 浓缩液仅剩原体积5%,委外处置费用极低 可进一步结晶固化,实现彻底无害化 三、综合减排效果 通过"过滤回用+低温蒸发"组合方案: 新液采购量减少:30%-60% 废液排...
阅读全文一、"你们的过滤机多少钱?"——答案可能出乎你的意料 几乎每个来咨询的客户第一句话就是"多少钱"。但切削液过滤机的价格区间从1万到50万+不等,差异巨大。为什么差这么多?影响价格的因素有哪些?怎么才能买到性价比最高的设备? 二、价格区间一览 移动式单台过滤机:约1-5万元 固定式集中过滤系统:约5-20万元 整厂集中供液系统:约10-50万元+ 低温蒸发器:约15-40万元 智能配比系统:约2-8万元/套 三、影响价格的5大因素 处理流量:流量越大,设备规格越大,价格越高。100L/h和5000L/h的价格差异可达10倍。 过滤精度:精度越高(如3μm vs 50μm),滤材要求和制造工艺越高,价格越高。 功能模块:仅除油vs除油+过滤+杀菌+配比,功能越齐全价格越高。 材质等级:碳钢
阅读全文一、过滤设备安装要点,没有想象中那么简单 很多客户觉得"设备买回来接上电就能用",结果到现场发现:管路没地方走、空间不够、液位传感器不好装、回液方式不对……安装问题层出不穷。提前了解安装要点,可以避免大量返工。 二、安装前必做的现场勘测 ✅ 机床布局:确定管路走向和长度 ✅ 水箱规格:确认尺寸、容积、进出液口位置 ✅ 管路走向:高架、地沟还是沿墙?影响施工方案 ✅ 空间限制:设备放置位置、检修通道预留 ✅ 电源条件:电压、功率、配电柜位置 三、单机设备安装 移动式或单机过滤设备安装要点相对简单: 设备就位后,连接进出液管路 接入电源,调试运行参数 通常半天内即可完成安装调试 四、集中供液系统安装要点 集中供液系统系统安装工程较大,需重点规划: 管路铺设:沿桥架高空铺设,不占用地面空间;回液采用地沟或悬吊管路 恒压变频泵:确保各终端压力稳定,不出现"近端压力高、远端压力...
阅读全文一、买环保设备不是"花钱",是"赚钱"——前提是选对了 很多企业主一听"环保设备"就觉得是纯支出,能省则省。但如果您算清楚这笔账,就会发现:选对设备、用好设备,每年节省的费用远超设备投资。今天教您如何计算投资回报分析率。 二、切削液年度成本构成 很多老板只算"买了一桶切削液花了多少钱",但实际上切削液的年度成本远不止采购费: 原液采购费:占总成本的30%-40% 废液处理流程费:占总成本的30%-40%(委外处置) 换液人工+停机损失:占总成本的10%-15% 刀具额外损耗:变质切削液导致刀具寿命缩短,占10%-20% 三、过滤设备能省多少? 原液用量减少30%-60%:切削液净化后循环使用,采购量大幅降低 换液周期延长2-5倍:减少换液次数,降低人工和停机损失 危废处置费降低80%+:废液量减少,处理费同步降低 刀具寿命延长15%-30%:清洁的切削液提供更好的润滑冷却 ...
阅读全文一、航空航天加工,对切削液清洁度有多"苛刻"? 航空航天零部件的加工精度和表面质量要求远超常规工业。一个微小颗粒就可能导致工件表面出现划痕,影响疲劳寿命。在这样的工况下,切削液的清洁度管理是生产质量的关键环节。 二、航空航天加工的切削液净化要求 过滤精度:≤5μm,部分工序要求≤3μm 清洁度等级:NAS 4-6级 杂质含量:≤5mg/L 细菌控制:严格控制在安全范围 三、推荐方案:深度净化+在线监测 深度净化系统:多级精密过滤(精度≤3μm)+臭氧杀菌 在线监测:实时监测清洁度、浓度、pH等参数 定期深度净化:每周或每两周进行一次离线深度处理 四、特殊材料的注意事项 钛合金、高温合金等航空航天常用材料加工时需使用极压型切削液。过滤时需注意: 滤芯材质与切削液添加剂的兼容性 过滤温度控制(某些添加剂高温下分解) 过滤精度与添加剂保留的平衡 五、九坤环保的航空航天服...
阅读全文一、买环保设备,90%的人踩过这三个坑 切削液过滤机、滤油机、低温蒸发器……市面上的环保设备品牌众多、价格参差不齐。很多企业主花了钱,最后发现设备要么"不好用",要么"用不起",要么"没人管"。今天揭露选购中的三大常见误区,帮您避开这些坑。 二、误区一:只看单一功能,忽略闭环处理 最常见的错误:买了一台"除油机"以为能解决切削液发臭问题,结果除了油,细菌和油泥没解决,切削液照样发臭。 正确思路:切削液污染有四大来源(浮油、杂质、细菌、油泥),需要闭环处理才能根治。选购时要确认设备是否具备"除油+除杂+杀菌+清渣"的综合能力,而非单一功能。 三、误区二:盲目追求低价,忽视长期使用成本 有些设备采购价很便宜,但后续耗材(滤芯、滤袋、药剂)月月换、年年买,一年耗材费可能超过设备本身价格。更糟的是,有些厂家设备用独家接口,只支持自家高毛利耗材,用户被"绑定"。 正确思路:算TCO(总拥有...
阅读全文一、为什么不直接卖设备,要先"诊断"? 很多客户不理解:"我要买个过滤机,你直接报价不就行了,为什么要搞什么工况诊断?"这其实是环保设备和普通消费品最大的区别——每台机床、每种加工液、每个车间的情况都不一样,"标准化设备"很容易水土不服。 二、不同车间的差异有多大? 举两个真实例子: 车间A:加工铸铁件,主要问题是金属碎屑多+浮油重,需要磁性分离+油水分离 车间B:加工铝合金,主要问题是铝屑细+浮油+pH偏高,需要涡旋分离+油水分离+pH调控 同样的"切削液过滤"需求,解决方案完全不同。如果给车间B配了磁性分离(铝不导磁),钱花了问题没解决。 三、工况诊断包含哪些内容? 加工材料分析:铸铁/铝合金/不锈钢/钛合金?不同材料产生不同类型的碎屑 液体取样检测:pH值、浓度、细菌数、杂质含量、浮油含量 污染源识别:浮油为主?杂质为主?还是细菌为主? 处理量评估:根据机床数量和循环...
阅读全文一、还在"凭经验"管理切削液?工业4.0时代该升级了 在很多机加工车间,切削液管理还停留在"看颜色、闻气味、摸滑度"的阶段。配液靠手倒、补液靠感觉、检测靠试纸。这种粗放的管理方式不仅浪费严重(每年多花几万到几十万冤枉钱),而且质量风险高——切削液什么时候变质全凭运气。 工业4.0时代,切削液管理也可以"智能化"。 二、智能化管理的四大要素 在线浓度计:实时监测切削液浓度,精度±0.5%,替代人工折光仪检测 智能配比系统:根据实时浓度自动配比补液,浓度始终在设定值±0.5%内 云平台数据追溯:所有数据自动上传云端,可随时查看历史趋势 异常预警:浓度/pH/液位异常自动报警,推送到手机APP 三、两级升级方案 入门级升级(投资5-10万) 在线浓度计+小型智能配比机 解决配比不精准、补液不及时的问题 投资回报分析期:6个月 适合:5-15台机床的车间 进阶级升级(投资30-5...
阅读全文专业团队为您提供一对一技术咨询服务
199-5135-7080
hey@jokung.com
江苏省昆山市张浦镇虹新路28号
留下您的需求,我们将在24小时内与您联系